非接触式IV测试仪

量子效率测试仪
从局部光斑到整片电池,一次测准 EQE / IQE / 光谱响应。
MNPVQE-1800T PRO量子效率测试仪是光伏研究和生产过程中的工具,用于准确测定太阳能电池光谱响应/EQE (IPCE)和IQE。 MNPVQE-1800T PRO与各种类型的光伏器件兼容,包括c:Si、mc:Si、a:Si、µ:Si、CdTe、CIGS、CIS、Ge、染料敏化、有机/聚合物、串联、多结、量子阱、量子点、硫族化物和钙钛矿太阳能电池。PL/EL一体机
Sinton硅片少子寿命测试仪
Sinton硅块少子寿命测试仪
绒面反射率测试仪
3D共聚焦显微镜
在线SiN膜厚测试仪
在线反射率测试仪
在线四探针方阻测试仪
全自动扫描四探针方阻测试仪
在线薄膜厚度测试仪
晶化率测试仪
Horiba显微共焦拉曼光谱仪
傅里叶红外光谱仪
霍尔效应测试仪
分光光度计
全光谱椭偏仪
Horiba椭圆偏振光谱仪
TLM接触电阻率测试仪
超景深显微镜
网版智能影像测量仪
全自动影像测量仪
卧式拉力机
电池片稳态光衰老化试验箱
电池片紫外老化试验箱
电池片拉脱力综合测试仪
外观检验台
湿漏电测试系统
组件实验室EL测试仪
紫外老化试验箱
稳态光衰老化试验箱
电流连续性监测系统
PID测试系统
旁路二极管测试系统
LeTID测试系统
反向电流过载系统
脉冲电压测试系统
绝缘耐压测试仪
接地连续性测试仪
绝缘耐压接地测试仪
湿热环境试验箱
湿冻环境试验箱
热循环试验箱
动态机械载荷测试机
静态机械载荷测试机
冰雹冲击试验机
引出端强度试验机
霰弹冲击试验机
抗划伤(切割)测试机
剥离试验机
万能材料试验机(单臂)
万能材料试验机(双臂)
光伏玻璃透过率测试仪
醋酸测试试验箱
交联度测试系统
二极管接线盒综合测试仪
落球冲击试验机
半自动四探针
全自动探针式台阶仪
多通道太阳能MPPT系统
Horiba稳瞬态荧光光谱仪
大面积钙钛矿方阻椭偏二合一测试仪
大面积钙钛矿影像显微二合一监测站
钙钛矿P1激光划线测试仪
钙钛矿在线PL测试仪
钙钛矿在线方阻测试仪
钙钛矿在线膜厚测试仪
钙钛矿工艺检测工作站
便携式EL测试仪
手持热成像测试仪
户外组件多通道测试系统
光伏逆变器电能质量测试仪
光热真空老化试验箱
微结构四探针
IV测试仪
IVEL分选机
四分片TOPCon电池功率提升:边缘隔离与钝化联合优化
日期:2026-11-17浏览量:30
半片、四分之一片等多切技术通过将整片电池切分为更小的单元,减少组件内部的电流传输损失,提高组件输出功率。电池片切割后,原本被表面钝化结构覆盖的硅片边缘暴露出来,形成新的切割边缘。切割边缘数量增加,电池片的周长面积比(P/A)随之提高,边缘复合对电池性能的影响也会加重。美能在线非接触式IV测试仪,无损、零耗材、毫秒级测速,适配BC/无主栅,一次测出IV/EQE/PL多维参数。对于隧穿氧化层钝化接触(TOPCon)电池,切割边缘的表面缺陷可能成为载流子复合中心。热激光分离(TLS)能够减少切割过程造成的损伤,但无法消除切割后暴露的侧边缘。边缘区域的复合损失仍可能降低电池开路电压和填充因子,影响切割电池的转换效率及组件功率。
一项研究采用三维数值模拟方法分析多切TOPCon电池的边缘复合损失,并比较激光辅助边缘隔离、边缘钝化及两种工艺联合应用的效果。研究重点是不同切割结构下的边缘处理效果,以及隔离宽度和钝化质量对电池性能的影响。
三维模拟模型与参数设置
研究使用Quokka3 Version 2.6.0建立三维TOPCon电池模型,模型尺寸为1.02 cm × 1.08 cm,硅片厚度为130 μm,采用n型硅片,电阻率为1 Ω·cm,模拟温度为298.15 K。光学模型根据电池减反射层结构和硅片厚度建立,采用AM1.5光谱条件。
模拟比较了三种切割结构:
Half-cell: 半片电池,具有一条切割边缘;
Quarter-O: 外侧四分之一片,具有一条切割边缘;
Quarter-I: 内侧四分之一片,具有两条切割边缘。
模型将切割边缘复合分为准中性区复合(Sqn)和空间电荷区复合(SSCR)。其中,J01用于表征Sqn区域复合,单位为fA/cm²;J02用于表征SSCR区域复合,单位为nA/cm。
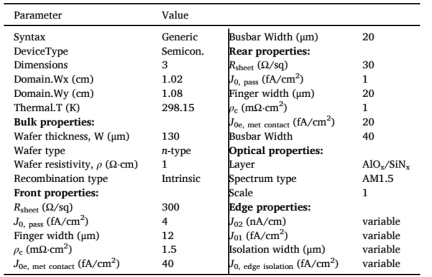
Quokka3三维TOPCon电池模型的模拟参数
研究以完整电池为参照,改变边缘复合参数、隔离宽度和边缘钝化质量,计算不同条件下的电池效率及组件输出功率。组件功率根据模拟电池效率外推,采用标准66片整片格式计算,未采用叠瓦结构。
切割结构与边缘复合损失
在不考虑切割边缘复合损失的条件下,完整电池的模拟效率为25.81%。切割后,三种结构的效率均出现下降。
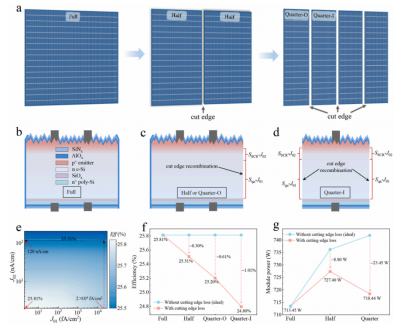
TOPCon电池切割结构及边缘复合对电池效率和组件功率的影响
半片电池效率为25.51%,相较完整电池绝对降低0.30个百分点;Quarter-O效率为25.20%,降低0.61个百分点;Quarter-I效率为24.79%,降低1.02个百分点。
Quarter-I具有两条切割边缘,周长面积比更高,边缘复合造成的效率损失也最大。模拟结果显示,切割次数增加虽然能够降低组件内部电阻损失,但切割边缘复合可能抵消部分功率收益。对于四分之一片组件,若边缘复合没有得到有效控制,其功率优势可能无法充分体现。
研究根据裸硅表面的相关文献数据及硅片掺杂水平,估算切割边缘准中性区的有效表面复合速度(Seff)约为10⁴ cm/s。根据表面复合参数换算关系:
J0 = Seff × qni2/(ND + Δn)
得到J01约为2×10⁴ fA/cm²。研究还参考TLS切割半片相较完整电池约0.3个百分点的效率下降,将切割边缘SSCR复合参数J02设定为约120 nA/cm。上述参数作为后续模拟的边界条件。
激光辅助边缘隔离及宽度优化
激光辅助边缘隔离(LAEI)通过激光处理与湿法刻蚀去除预定切割区域附近的PN结。该工艺主要针对空间电荷区复合通道进行处理,降低切割边缘处的载流子复合。
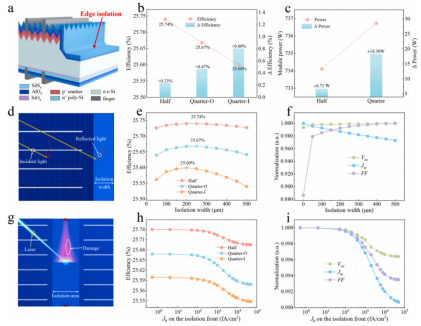
激光辅助边缘隔离结构及其对TOPCon切割电池性能的影响
在模拟中,隔离区域通过设置具有局部介电膜属性的区域进行表示。以200 μm作为初始隔离宽度时,半片、Quarter-O和Quarter-I的模拟效率分别达到25.74%、25.67%和25.60%,相较未经处理的对应结构分别提高0.23、0.47和0.80个百分点。
对应组件功率模拟结果显示,LAEI使半片组件功率增加6.72 W,四分之一片组件功率增加最高达到18.30 W。这些数值是相较未隔离结构的模拟增益。
隔离宽度会影响边缘复合抑制效果和电池有效受光区域。宽度不足时,载流子仍可能到达暴露的准中性区并发生复合;宽度过大时,隔离区域的平坦表面会增加光反射,减少有效PN结区域,还可能使沟槽下方产生的部分光生载流子难以被结区收集。
研究对隔离宽度进行优化后发现,半片和Quarter-O的最优隔离宽度约为250 μm,Quarter-I约为200 μm。Quarter-I具有两条切割边缘,隔离区域总面积更大,因此其最优单侧隔离宽度较小。不同切割结构需要采用相应的隔离参数,不能直接使用同一宽度。
研究还分析了TLS过程对隔离区域表面钝化质量的影响。激光加工可能造成隔离区域表面损伤,若后续化学刻蚀未能充分去除受损层,可能增加该区域的载流子复合。因此,激光能量控制和后续刻蚀处理会影响LAEI的实际效果。
边缘钝化对电池性能的影响
边缘钝化通过介电薄膜覆盖切割边缘,降低表面缺陷引起的载流子复合。研究讨论了AlOx薄膜及非晶硅/氮化硅(a-Si/SiNx)叠层等钝化结构,并通过改变J01和J02模拟钝化质量对电池性能的影响。
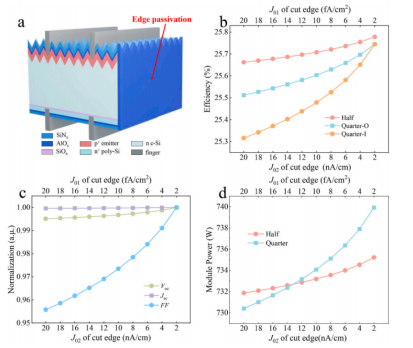
TOPCon切割电池的边缘钝化结构及钝化质量对电池性能的影响
模拟中,J01和J02同步降低,代表边缘钝化性能改善。当J01降至2 fA/cm²、J02降至2 nA/cm时,半片电池效率达到25.78%,Quarter-O和Quarter-I均达到25.74%,接近完整电池的模拟效率。
不同电学参数对钝化质量的响应有所区别。随着边缘钝化改善,开路电压(Voc)和填充因子(FF)均提高,短路电流密度(Jsc)基本保持稳定。边缘区域占电池总面积的比例较小,因此钝化改善对整体光生电流的影响有限;FF的提升则更为明显。
上述2 fA/cm²和2 nA/cm是模拟中采用的较优钝化参数,并不代表实际生产线普遍能够达到的水平。论文指出,实际生产中达到这一钝化水平较为困难,采用原子层沉积(ALD)的生产线,其边缘钝化参数约为J01=4 fA/cm²、J02=4 nA/cm,或更差。
研究还比较了不同钝化质量下半片与四分之一片组件的功率变化。当J01和J02均高于13(两者分别采用fA/cm²和nA/cm单位)时,四分之一片组件功率低于半片组件;当两项参数均低于13时,四分之一片组件功率超过半片组件。这一结果反映出,边缘复合受到有效抑制后,四分之一片结构的组件功率优势才有机会体现。
边缘隔离与边缘钝化联合处理
LAEI主要去除切割边缘附近的发射极及SSCR区域,边缘钝化则覆盖剩余的暴露边缘,降低Sqn区域的表面复合。研究将两种工艺结合,提出先进行激光辅助边缘隔离,再对切割边缘实施钝化的处理方案。
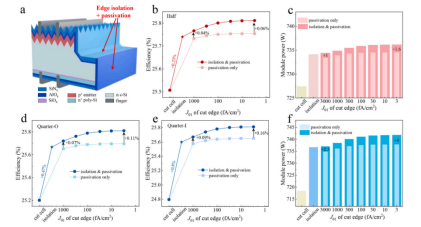
TOPCon切割电池边缘隔离与边缘钝化联合处理方案及其性能对比
联合处理模拟中,半片电池的隔离宽度固定为250 μm,并将J02固定为4 nA/cm,以比较联合处理与单独边缘钝化的差异。当边缘钝化参数J01为1000 fA/cm²时,联合处理后的半片电池效率达到25.77%,比相同条件下仅采用边缘钝化的方案高0.04个百分点。
当J01由30 fA/cm²降低至3 fA/cm²时,联合处理方案的效率提升约0.001%。这一结果受到模型中固定J01假设的影响,不能据此推断所有钝化条件下联合处理的效率增益均为该数值。
在组件功率方面,与仅采用边缘钝化相比,半片组件采用联合处理后增加约1~1.6 W,四分之一片组件增加约2.3~4 W。其中,四分之一片组件最高约4 W的增益对应J01为3 fA/cm²的模拟条件。
研究认为,联合处理能够同时降低SSCR和Sqn区域的复合,使电池性能对单一边缘钝化质量的依赖降低。论文提出,该方案有望扩大边缘钝化材料的选择范围,并为降低ALD-AlOx膜厚、改善工艺窗口提供思路。但这些生产优势仍属于模拟研究提出的潜在应用方向。
不同边缘处理方式下的载流子输运机制
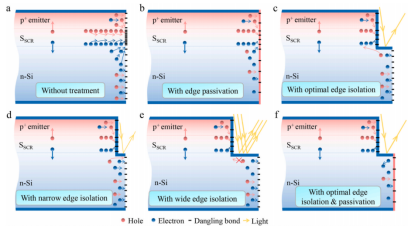
不同边缘处理条件下TOPCon切割电池边缘的载流子复合与输运机制
不同边缘处理方式会改变载流子向切割边缘的输运路径及复合概率。
未经处理时,切割边缘存在悬挂键等缺陷态,光生载流子通过扩散到达边缘后容易发生复合。边缘钝化通过介电薄膜使悬挂键钝化,降低切割边缘的表面复合速度,同时减弱载流子向边缘区域的输运。
LAEI则通过去除边缘附近的发射极和SSCR区域,阻断主要复合通道。经过优化的隔离宽度能够兼顾复合抑制与光学损失。如果隔离区域过窄,少数载流子仍容易到达暴露的Sqn区域;如果隔离区域过宽,光反射和载流子收集损失会增加,限制效率提升。
联合处理在隔离的基础上对剩余暴露边缘进行钝化,降低残余表面复合。两种工艺分别作用于不同复合区域,使切割边缘的载流子损失进一步降低。
这项研究通过Quokka3三维数值模拟,分析了多切TOPCon电池的边缘复合损失,并比较了LAEI、边缘钝化及联合处理方案。模拟结果显示,未经处理的Quarter-I电池效率比完整电池低1.02个百分点,边缘复合损失随切割结构变化。采用LAEI后,半片、Quarter-O和Quarter-I的效率分别提高0.23、0.47和0.80个百分点;对应的最优隔离宽度分别为250、250和200 μm。边缘钝化能够降低切割边缘的表面复合,联合处理则同时针对SSCR和Sqn区域进行优化。相较单独边缘钝化,联合方案在模拟条件下使四分之一片组件功率增加约2.3~4 W,并降低了电池性能对边缘钝化质量的依赖。
研究结果为多切TOPCon电池的边缘处理参数优化提供了理论参考。隔离宽度、边缘钝化质量及切割结构需要协同考虑。由于相关结论来自数值模拟,工艺可行性、设备适配性和组件功率表现仍需通过实际制备与测试进一步验证。
联系电话:400-0086-690
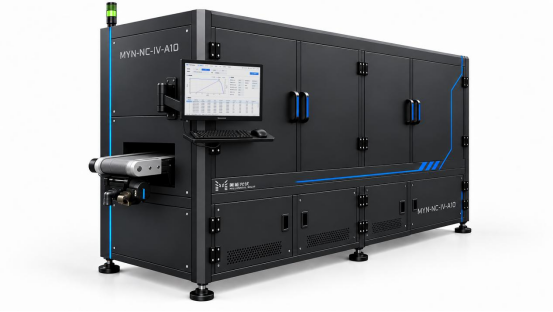
美能在线非接触式IV测试仪采用激光 / LED 光源激发、光学成像与光谱采集,无需探针建立电接触,减少接触压力与磨损影响,适配薄片及不同电池片类型,降低机械损伤风险.
ü 毫秒级测量:消除机械动作耗时,匹配高速产线,产能倍数级释放
ü 绝对零接触:适配超薄片、无主栅、BC电池等先进结构,无损伤、无耗材
ü 全路线兼容:PERC / TOPCon / HJT / BC等
ü 五维数据同步采集:IV + EQE + SR + Re + PL
美能在线非接触式IV测试仪,重新定义高效电池检测标准。零物理接触彻底杜绝隐裂与污染风险,毫秒级超高效吞吐完美匹配产线节拍,高精度测试数据为工艺优化提供可靠依据,同时大幅降低运维与耗材成本。无需在“品质”与“效率”间权衡,这是高效电池量产检测的理想之选。
原文参考:Prospects and theoretical investigation of edge isolation technology in multi-cut TOPCon solar cells
*特别声明:本账号所发布的原创及转载文章,仅用于学术分享和传递行业相关信息。未经授权,不得抄袭、篡改、引用、转载等侵犯本账号相关权益的行为。文章内容仅供参考,如涉及版权问题,请及时联系我司进行删除。

market@millennialsolar.com
江苏省苏州市吴中区金地威新吴中智造园21栋


扫一扫
关注技术顾问
扫一扫
关注官方公众号
扫一扫
关注官方视频号
扫一扫
关注B站视频号
提供以下信息与我们联系,我们很乐意为您提供帮助!
江苏美能测试集团有限公司 版权所有 © 2022 苏ICP备2020061695号-7


